


Stampaggio ad iniezione di alloggiamenti in plastica personalizzati
DeepMould fornisce stampaggio a iniezione personalizzato di alloggiamenti in plastica utilizzando materiale PA66, con particolare attenzione ad aperture complesse, fori di montaggio e funzioni di bloccaggio laterale. La revisione DFM, la progettazione di stampi ad azione laterale e l'analisi Moldflow aiutano a valutare la geometria della parte, il comportamento di riempimento e i requisiti di sformatura prima che l'attrezzatura venga finalizzata.
- Gastronomia veloce
- Garanzia di qualità
- Servizio clienti 24 ore su 24, 7 giorni su 7
Descrizione
1.Panoramica del progetto
Questo progetto riguarda aalloggiamento in plastica stampato ad iniezione personalizzatorealizzato in POLIMID A SG NATURALE, un tipo da stampaggio PA66. Il componente ha un ampio corpo planare, un'apertura rettangolare su un'estremità, fori di montaggio attorno al perimetro e elementi di bloccaggio sporgenti lungo i lati. Questi dettagli rendono l'alloggiamento più impegnativo di un semplice vassoio aperto: gli utensili devono formare l'ampia superficie garantendo allo stesso tempo un rilascio controllato in apertura e le caratteristiche laterali.
La documentazione del progetto contiene fotografie reali di parti stampate, fotografie di utensili per matrici e cavità, una revisione DFM, due casi di simulazione di riempimento, un set di foto di assemblaggio di stampi, un registro di ispezione del trattamento termico e un disegno dell'interfaccia macchina. La scheda tecnica PA66 fornita e il riferimento all'acciaio SWG 1.2767 vengono utilizzati di seguito laddove rilevanti per la progettazione e la lavorazione. I valori di una scheda tecnica del fornitore sono identificati separatamente dai risultati CAE e dai registri delle ispezioni misurate.
Lo scopo di questa pagina è mostrare le decisioni ingegneristiche associate a un alloggiamento di questa geometria e le informazioni sulla produzione disponibili per questo progetto. Non sostituisce un disegno controllato o un rapporto di qualificazione dello stampo approvato. Dimensioni, quantità di produzione, conteggio delle cavità e tempo del ciclo finale vengono omessi perché non possono essere stabiliti in modo affidabile dai documenti forniti.
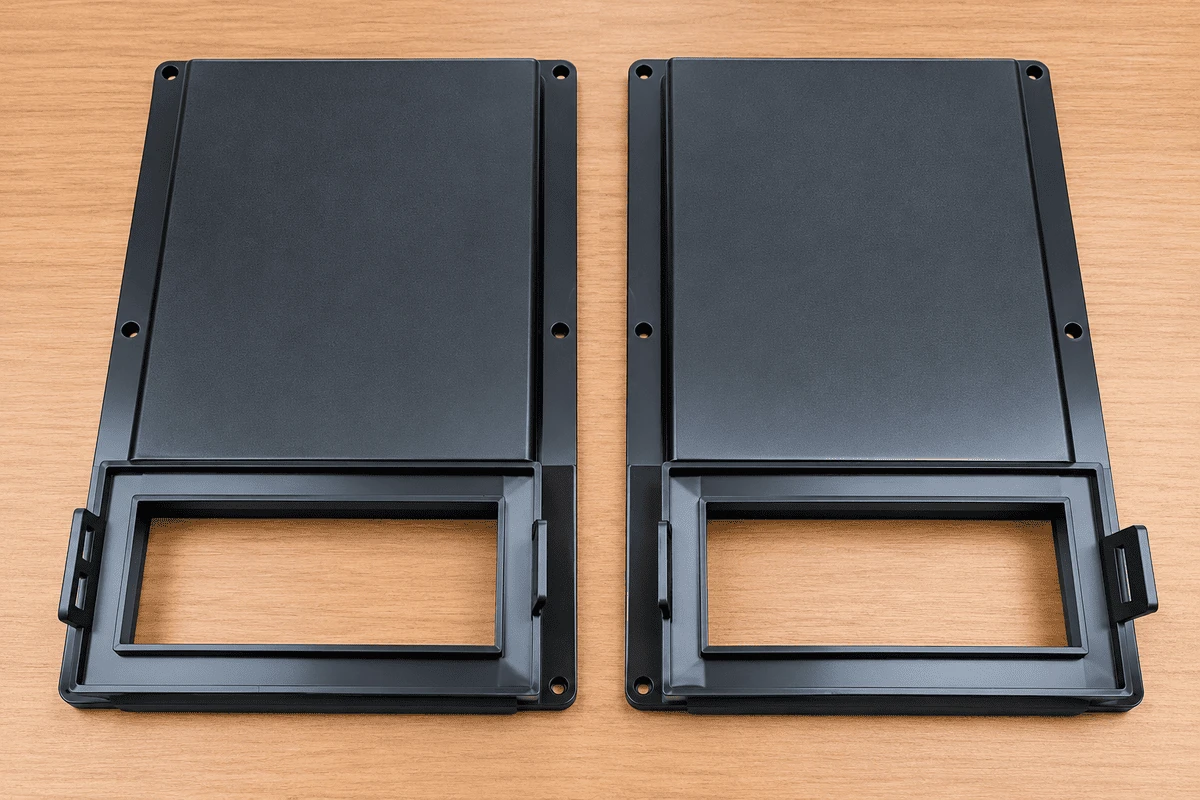
2. Geometria dell'alloggiamento in plastica
• L'ampio paramento esterno costituisce la superficie visibile dominante dell'abitazione. È interrotto da fori di montaggio perimetrali e da una transizione incassata verso l'apertura rettangolare. Queste transizioni influenzano la posizione della linea di giunzione e la quantità di acciaio per stampi necessaria attorno all'apertura. L'attrezzatura deve inoltre riprodurre le caratteristiche di bloccaggio laterale senza danneggiarle durante la sformatura.
• L'apertura richiede un profilo del bordo coerente e un supporto in acciaio sufficiente nella cavità e nel nucleo circostanti. Transizioni brusche, sporgenze sottili di acciaio e cambiamenti improvvisi nella superficie di stampaggio rappresentano potenziali problemi di manutenzione degli utensili. La geometria del pezzo deve quindi essere controllata come un insieme completo: qualsiasi regolazione apportata per la costruzione dello stampo deve comunque preservare il gioco e l'impegno dell'alloggiamento con il suo componente di accoppiamento.
• La regione del pannello piatto dovrebbe essere valutata per la distribuzione dello spessore, la depressione, la deformazione e la concentrazione locale delle sollecitazioni. Una superficie stampata visivamente piatta non garantisce la planarità dimensionale in tutte le condizioni di stampaggio. La posizione del punto di iniezione, la risposta dell'impaccamento, la disposizione del raffreddamento e il ritiro del materiale influiscono tutti sulla forma finita. Qui non viene assegnata alcuna tolleranza di planarità o valore di spessore della parete perché le immagini fornite non forniscono una specifica dimensionale controllata.
3.Revisione DFM: linea di giunzione, cursore e condizioni dell'acciaio
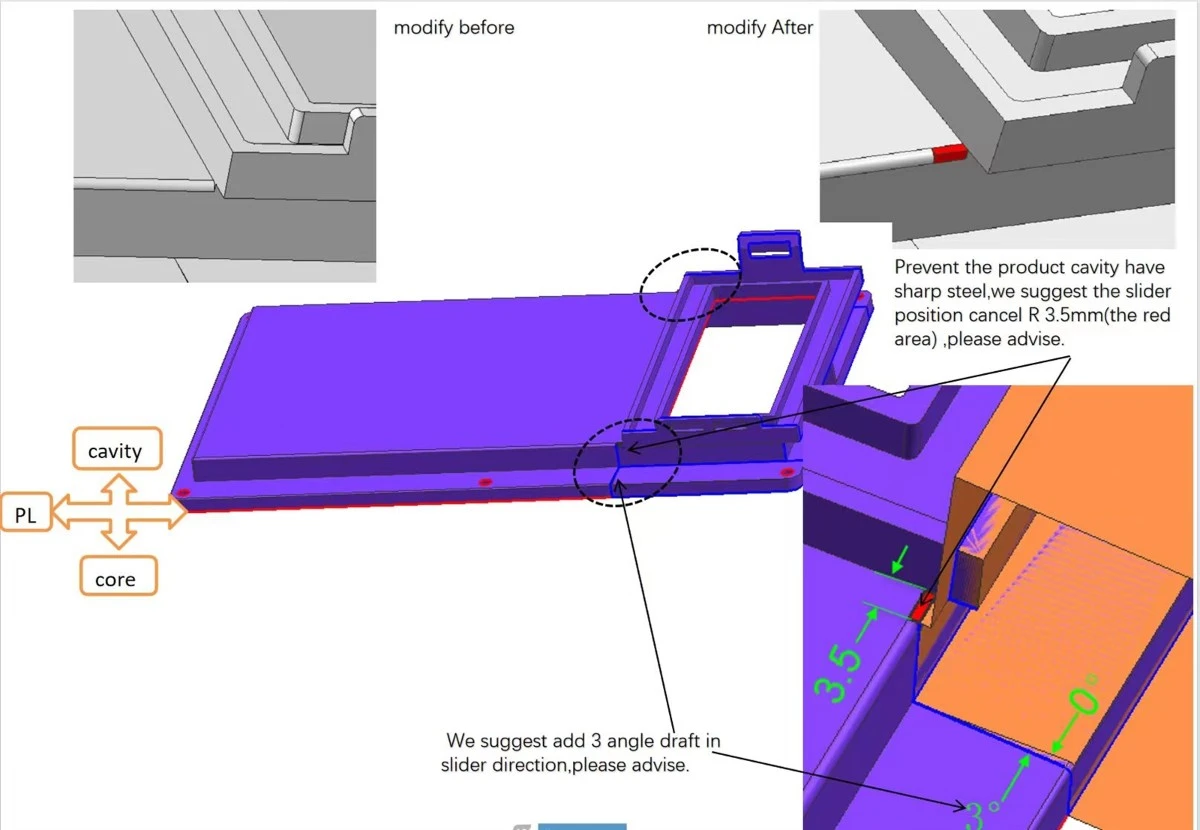
• Il disegno DFM identifica la linea di divisione tra la cavità e il nucleo e richiama l'attenzione sull'area dell'azione laterale. Nella direzione di movimento del cursore viene mostrato un angolo di sformo proposto di 3 gradi. Questa raccomandazione ha lo scopo di migliorare il rilascio della caratteristica laterale quando il cursore si ritrae. L'angolo deve essere controllato rispetto alla parte di accoppiamento e alla lunghezza di impegno funzionale; l'aggiunta di una bozza senza rivedere l'assieme potrebbe alterare la ritenzione o l'adattamento.
• La stessa revisione identifica una regione locale di R3,5 mm che potrebbe creare una condizione dell'acciaio tagliente o non sufficientemente supportata. Il commento tecnico propone di rimuovere o modificare il raggio locale nella posizione relativa al dispositivo di scorrimento. L'intento è quello di ridurre una caratteristica fragile dell'acciaio, migliorare l'accesso alla lavorazione e ridurre la probabilità di danni locali durante la produzione o la manutenzione. Il disegno registra una proposta di modifica; di per sé non dimostra che il cliente abbia approvato la modifica o che questa sia stata implementata nello strumento finale.
• Una versione pratica del DFM dovrebbe confermare la revisione CAD approvata, la direzione di corsa del cursore, il contatto di chiusura minimo, i requisiti di bozza, l'aspetto della linea di giunzione e le interfacce dimensionali. Questi controlli sono particolarmente importanti intorno all'apertura rettangolare, dove piccoli cambiamenti nella geometria dell'acciaio possono influenzare sia il bordo stampato che il componente mobile dell'utensile.
4. Progettazione dello stampo e costruzione dell'azione laterale
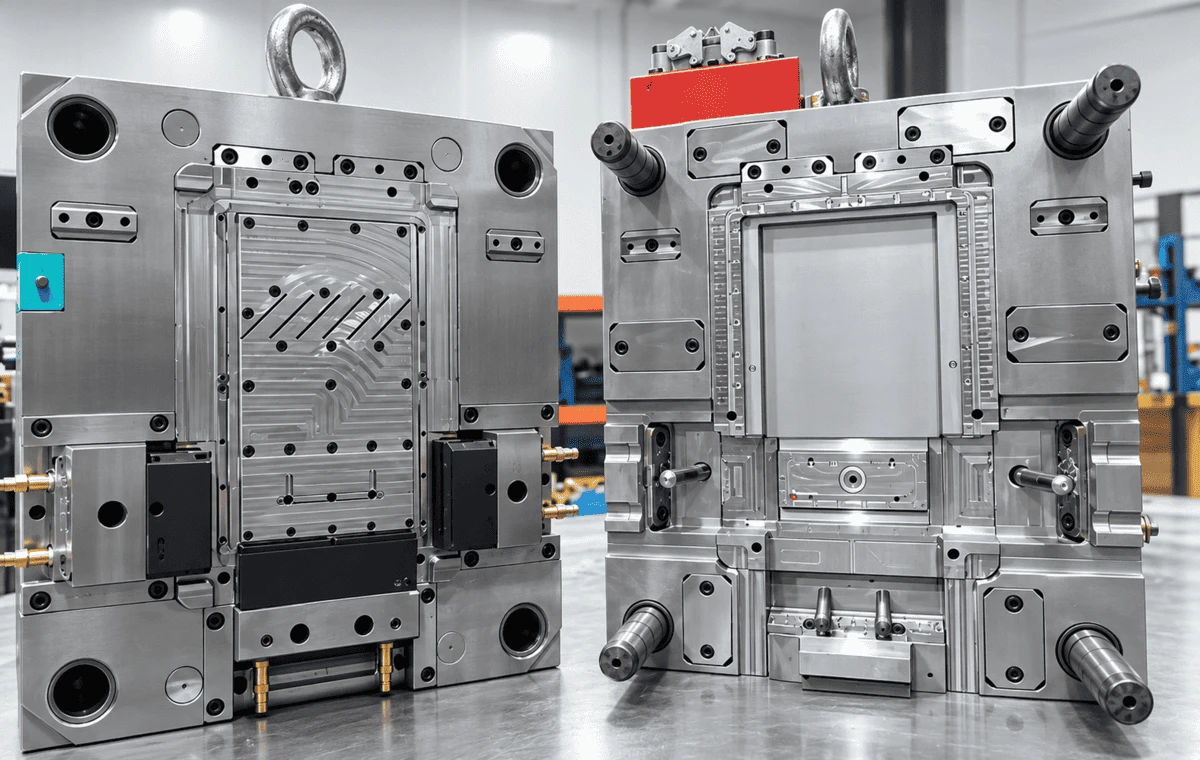
Le fotografie dello stampo mostrano un gruppo completo di attrezzature con lati del nucleo e della cavità. Intorno all'apertura stampata, lo strumento utilizza elementi in acciaio lavorato che devono essere allineati quando lo stampo si chiude. Nelle fotografie sono visibili i componenti della guida, le superfici di posizionamento e i meccanismi di movimento. La progettazione dell'attrezzatura dovrebbe mantenere una registrazione ripetibile tra questi elementi lasciando allo stesso tempo un accesso sufficiente per il montaggio e la manutenzione.
Le funzionalità di azione laterale introducono interfacce aggiuntive rispetto a uno stampo a estrazione diretta. Il cursore deve raggiungere la posizione completamente chiusa prima dell'iniezione, rimanere supportato durante la pressione nella cavità e ritrarsi abbastanza da consentire la fuoriuscita dell'elemento stampato. Le superfici di chiusura richiedono un montaggio controllato, poiché un gioco eccessivo può causare bave mentre un'interferenza eccessiva può produrre usura o grippaggio. Il percorso di rilascio deve inoltre evitare il trascinamento contro l'alloggiamento in PA66 dopo l'apertura dello stampo principale.
L'espulsione deve essere considerata insieme al ritiro dell'azione secondaria. L'involucro comprende un ampio pannello e diversi locali caratteristici; la disposizione dell'espulsore dovrebbe distribuire la forza di rilascio senza concentrarla su una parete sottile o sul bordo dell'apertura. Le posizioni esatte dell'eiettore non sono indicate nei documenti, quindi la discussione qui affronta i controlli tecnici richiesti piuttosto che rivendicare una particolare sequenza di espulsione.
Fotografie e hardware di utensili
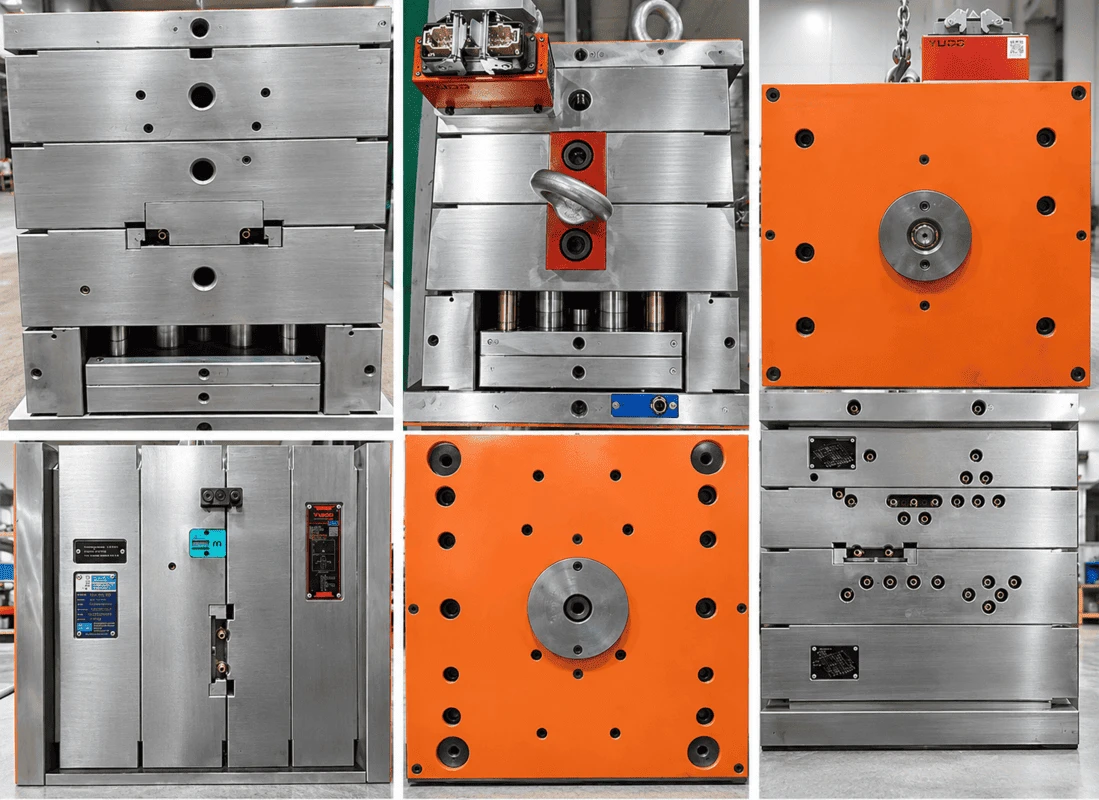
Il set fotografico documenta anche le piastre dello stampo esterne, le interfacce di montaggio e le apparecchiature relative ai canali caldi con marchio YUDO. Si tratta di riferimenti utili per la costruzione e l'assemblaggio dello stampo, ma le fotografie da sole non stabiliscono un numero confermato di porte, un layout del circuito del canale caldo o un ciclo di stampaggio di produzione. Tali dettagli dovrebbero essere ricavati dal progetto finale dello stampo e dai registri delle prove, quando disponibili.
5. Revisione Moldflow: temperatura del flusso anteriore
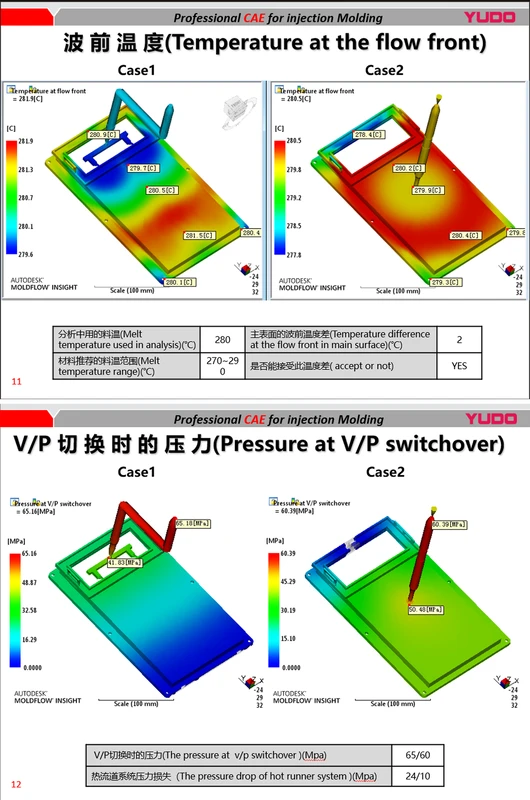
Due casi sono stati valutati utilizzando Autodesk Moldflow Insight. L'analisi utilizza una temperatura di fusione di 280 gradi e riporta una temperatura massima del fronte del flusso di 281,9 gradi per il caso 1 e 280,5 gradi per il caso 2. La differenza di temperatura riportata sulla superficie principale è di circa 2 gradi e il riepilogo fornito contrassegna la condizione della temperatura del fronte del flusso come accettabile. Questi numeri descrivono il comportamento di riempimento modellato, non una misurazione diretta della fusione all'interno di uno stampo di produzione in funzione.
La mappa della temperatura è utile perché l'alloggiamento ha un'ampia area planare e un'apertura a cornice. Il flusso deve progredire attorno all'apertura e attraverso i cambiamenti nella sezione. Le differenze locali nella temperatura del fronte del flusso possono influenzare il bilanciamento del riempimento e la posizione delle regioni di saldatura o di saldatura. Una temperatura frontale quasi uniforme è utile, ma dovrebbe essere valutata con i risultati completi della simulazione e i requisiti delle parti anziché trattata come un'approvazione a sé stante.
6. Revisione Moldflow: pressione di commutazione V/P
La simulazione fornita riporta una pressione alla commutazione V/P di 65,16 MPa per il caso 1 e 60,39 MPa per il caso 2. Il caso 2 mostra quindi una pressione di commutazione modellata inferiore di 4,77 MPa nelle condizioni utilizzate per l'analisi. Il documento elenca anche le perdite di pressione dei canali caldi di 24 MPa e 10 MPa per i due casi. Questi risultati suggeriscono che la disposizione alternativa modifica la richiesta di pressione nel sistema di riempimento.
|
Uscita della simulazione |
Caso 1/Caso 2 |
|
Temperatura massima del fronte del flusso |
281,9 gradi / 280,5 gradi |
|
Pressione alla commutazione V/P |
65,16 MPa / 60,39 MPa |
Caduta di pressione del canale caldo 24 MPa / 10 MPa
|
Analisi della temperatura di fusione |
280 gradi / 280 gradi |
La pressione più bassa prevista nel Caso 2 è rilevante per la valutazione del cancello e del corridore, ma la migliore configurazione non può essere selezionata solo dalla pressione. La posizione dei residui del punto di iniezione, i requisiti estetici, le posizioni delle linee di saldatura, l'intrappolamento dell'aria, il comportamento dell'impaccamento e la stabilità dimensionale devono essere esaminati prima che il progetto dello strumento venga congelato. L'immagine fornita non mostra tutte le analisi a valle, pertanto non viene avanzata alcuna affermazione non supportata in merito alla deformazione, alla distribuzione del ritiro o all'approvazione finale del cancello.
Per la validazione della produzione, le ipotesi CAE dovrebbero essere confrontate con l'effettiva essiccazione del materiale, la temperatura del fuso, la temperatura dello stampo, il tempo di riempimento, la pressione di iniezione e le dimensioni misurate della parte. Una discrepanza tra il modello di riempimento simulato e quello osservato può indicare differenze nelle condizioni di processo, nel comportamento del materiale o nella geometria dell'utensile.
7.PA66 Finestra Selezione Materiale e Processo
La resina confermata per questo progetto è POLIMID A SG NATURALE, un grado PA66 per stampaggio ad iniezione a viscosità standard. Secondo la scheda tecnica fornita dal produttore, la sua densità è di 1,14 g/cm³, il punto di fusione è di 260 gradi e il ritiro medio tipico dello stampo è dell'1,4–1,8%. La stessa lastra conferisce una resistenza a trazione allo snervamento di 85 MPa e un modulo a trazione di 3.000 MPa. Questi valori sono proprietà di riferimento della classe; non sono risultati di prove di trazione eseguite su questo alloggiamento.
|
Proprietà del fornitore PA66 |
Valore tipico o consigliato |
|
Densità |
1,14 g/cm³ |
|
Punto di fusione |
260 gradi |
|
Ritiro medio dello stampo |
1.4–1.8% |
|
Resistenza alla trazione allo snervamento |
85 MPa |
|
Modulo di trazione |
3,000 MPa |
|
Raccomandazione per l'asciugatura |
Almeno 3 ore a 90-100 gradi |
|
Raccomandazione sulla temperatura di fusione |
260–285 gradi |
|
Raccomandazione sulla temperatura dello stampo |
70-90 gradi |
La lavorazione del PA66 richiede il controllo dell'umidità. Il fornitore consiglia di asciugare per almeno tre ore a 90-100 gradi prima dello stampaggio. L'intervallo di temperatura di fusione consigliato è 260–285 gradi e l'intervallo di temperatura dello stampo è 70–90 gradi. Questi sono punti di partenza per lo sviluppo del processo, non una registrazione delle esatte impostazioni della macchina utilizzate per produrre le parti fotografate. Le impostazioni effettive dipendono dalla capacità della macchina, dalla configurazione del canale, dallo spessore del pezzo e dalla risposta di riempimento.
L'intervallo di ritiro del fornitore dovrebbe essere considerato durante lo sviluppo delle dimensioni della cavità, ma una singola percentuale non può descrivere in modo affidabile ogni direzione di un alloggiamento con apertura, nervature e caratteristiche laterali. La pressione di imballaggio, lo spessore locale delle pareti e le differenze di raffreddamento possono creare cambiamenti dimensionali non uniformi. L'approccio corretto consiste nel confrontare i campioni stampati con il disegno approvato, esaminare le deviazioni in base alla caratteristica e regolare le condizioni del processo o le attrezzature solo dopo aver identificato la causa.
La scheda tecnica del materiale afferma inoltre che non si deve presumere un uso alimentare o medico senza specifica approvazione. Per questo alloggio non viene presentata alcuna richiesta di questo tipo. Allo stesso modo, i dati sui materiali da soli non stabiliscono una classificazione della fiamma della parte finita, requisiti di resistenza chimica o prestazioni a lungo termine nell’ambiente di utilizzo finale del cliente.
8. Riferimento dell'acciaio e ispezione del trattamento termico
Il progetto comprende una scheda tecnica per l'acciaio per stampi SWG 1.2767. Questo riferimento può essere utilizzato per rivedere le proprietà generali dell'acciaio e il materiale di lavorazione previsto. Un rapporto separato sul trattamento termico identifica i pezzi ispezionati come grado 2343, non 1.2767. I due documenti pertanto non dovrebbero essere uniti in un'unica certificazione del materiale o utilizzati per affermare che la durezza misurata si applica a ogni componente 1.2767 dello stampo.
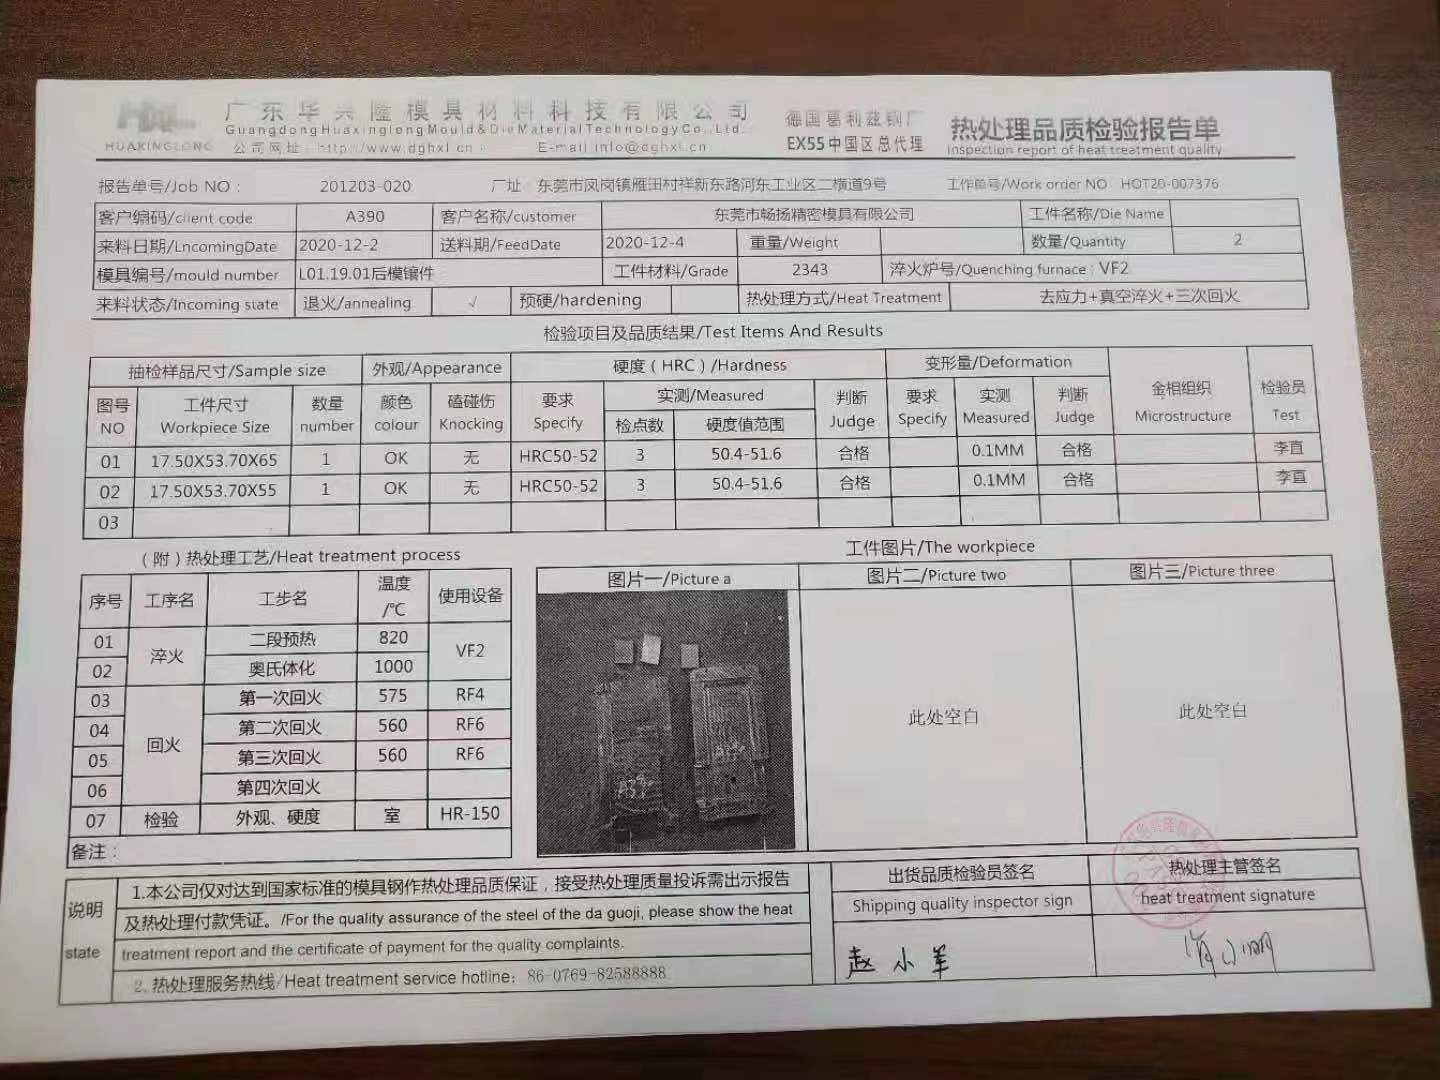
Per i due pezzi ispezionati, il rapporto di trattamento termico specifica HRC 50–52 e registra i valori di durezza misurati nell'intervallo HRC 50,4–51,6, contrassegnati come accettabili nel rapporto. Registra inoltre una deformazione di circa 0,1 mm per gli elementi ispezionati. Questi sono risultati per i pezzi identificati in quel rapporto, non una dichiarazione universale di accettazione dello stampo. La tracciabilità dei materiali dovrebbe collegare ciascun certificato e registro di ispezione al componente corrispondente.
9.Interfaccia macchina e installazione dello stampo
Il disegno dell'interfaccia macchina identifica una macchina per lo stampaggio a iniezione KraussMaffei KM150 C1, da 150 tonnellate. Mostra una disposizione della distanza tra le colonne di 500 x 500 mm, un'interfaccia dell'ugello e dettagli di connessione relativi all'espulsione. Il disegno è un riferimento alla compatibilità della macchina. Ciò non prova che tutte le prove o i cicli di produzione di questo alloggiamento siano stati completati esattamente su quella macchina da stampa.
Prima dell'installazione dello stampo, è necessario verificare la disposizione della piastra di montaggio, l'anello di posizionamento, la portata dell'ugello, l'altezza dello stampo, la corsa di apertura e l'interfaccia di espulsione rispetto alla pressa. Il disegno dell'interfaccia mostra un riferimento di altezza minima dello stampo di 300 mm e un riferimento di luce diurna massima di 900 mm. Le dimensioni effettive dello stampo e il peso di sollevamento devono essere confermati dalla documentazione finale dello strumento prima dell'installazione.
Lo strumento dovrebbe essere rivisto anche per quanto riguarda i collegamenti di raffreddamento e dei canali caldi, il movimento sicuro dei cursori, lo spazio di bloccaggio e l'accesso ai punti di manutenzione. È preferibile una lista di controllo preliminare piuttosto che fare affidamento solo sul tonnellaggio della macchina. La stazza conferma solo un aspetto della compatibilità; l'apertura dello stampo, la capacità di iniezione, il gioco delle colonne e i sistemi ausiliari possono essere ugualmente limitanti.

10.Prova degli utensili, ispezione e controllo della produzione
Una prima prova pratica per questo alloggiamento dovrebbe stabilire una finestra di riempimento stabile prima di prendere in considerazione le correzioni dimensionali. Il team dovrebbe controllare il riempimento completo attorno all'apertura rettangolare, le regioni di saldatura o di maglia visibili, la sbavatura sulla linea di giunzione e le chiusure del cursore, nonché il rilascio delle funzioni di bloccaggio laterale. Le condizioni del pannello largo dovrebbero essere riviste per individuare segni di avvallamento, distorsione e manipolazione.
L'ispezione dovrebbe seguire il disegno approvato dal cliente. È probabile che le caratteristiche prioritarie includano la posizione dei fori di montaggio, le dimensioni di apertura, l'involucro complessivo, le superfici di accoppiamento locali e la geometria delle caratteristiche di bloccaggio. Questo è un focus di ispezione consigliato basato sulla geometria visibile; non si afferma che tali caratteristiche abbiano una particolare tolleranza o che per ognuna di esse sia stato fornito un rapporto di ispezione.
Quando viene riscontrato un problema dimensionale, l'indagine dovrebbe distinguere tra geometria dell'utensile e risposta del processo. Una modifica nell'impaccamento o nel raffreddamento può migliorare un'area spostando un'altra caratteristica fuori tolleranza.
I campioni dimensionali dovrebbero pertanto essere misurati secondo un processo documentato e ripetibile. Prima del rilascio della produzione in serie sono necessari campioni approvati, dati CAD sottoposti a revisione controllata e criteri di accettazione chiari.
11. Richieste di utensili e modanature per alloggi personalizzati
Per un alloggiamento in plastica comparabile, Deep Mold può rivedere la geometria CAD, l'approccio degli utensili estampaggio ad iniezionerequisiti. La revisione iniziale dovrebbe includere la qualità del materiale, la quantità prevista dell'ordine, le interfacce funzionali, le superfici estetiche, le tolleranze dimensionali ed eventuali restrizioni sulla posizione del cancello o sui segni dell'espulsore. Un modello 3D STEP e un disegno 2D controllato sono i documenti di partenza preferiti.
Laddove siano presenti blocchi laterali o sottosquadri, la revisione del DFM dovrebbe identificare la linea di giunzione proposta, la direzione del cursore, le condizioni di sformo e di chiusura prima che la progettazione dello stampo sia finalizzata. Laddove la geometria presenta un rischio di riempimento, l'analisi Moldflow può supportare il confronto tra alternative di cancello o guida. Le raccomandazioni risultanti dovrebbero essere confermate con il cliente prima che venga rilasciata la revisione finale dell'attrezzatura.
Pagine correlate e richieste di ingegneria
Servizi di stampaggio ad iniezione di materie plastiche - Stampo profondo
Produzione di stampi a iniezione e capacità aziendali - Stampo profondo
Invia il modello CAD, il disegno, la specifica PA66 o la resina alternativa e le quantità previste per richiedere una revisione dello stampo e dello stampaggio.
Etichetta sexy: Stampaggio a iniezione di custodie in plastica personalizzate, Custodia in plastica personalizzata, Stampaggio a iniezione PA66, Stampo per custodie in plastica, Progettazione di stampi a iniezione
Invia la tua richiesta
Potrebbe piacerti anche
-

Muffa di plastica tende intelligente
-

Stampaggio ad iniezione di plastica a svitamento aut...
-

Progettazione di stampi in plastica per analisi di p...
-

Ruote personalizzate per stampaggio di sedie a rotel...
-

Strumenti per stampo iniezione in plastica - Strumen...
-

Clip di bloccaggio in plastica ad incastro per modul...